


Связанные Новости

25
2020
-
08
Процесс распыления на производственной линии автомобильных алюминиевых дисков
Автор:
Chuangzhi Coating
Автомобильные колеса по материалу можно разделить на стальные и легкосплавные. Поскольку требования людей к автомобилям становятся все выше и выше, а также тенденция развития рынка, в настоящее время многие автомобили обычно используют легкосплавные диски, потому что по сравнению со стальными колесами легкосплавные диски имеют меньший вес, низкое инерционное сопротивление, высокую точность изготовления, малую деформацию при высокоскоростном вращении и низкое инерционное сопротивление, что способствует улучшению прямолинейных ходовых качеств автомобиля, снижению сопротивления качению шины и снижению расхода топлива. Однако легкосплавные диски с лучшими характеристиками предъявляют более высокие требования к распылению. Далее я представлю линию по нанесению покрытия на автомобильные алюминиевые легкосплавные диски .
1. Предварительная обработка линии по нанесению покрытия на автомобильные алюминиевые легкосплавные диски
Предварительная обработка относится к обработке пассивационной пленки ступицы легкосплавного автомобильного колеса, предназначенного для распыления. За счет образования пассивационной пленки можно защитить ступицу колеса от грязи, сточных вод и т. д. во время движения, тем самым предотвратить коррозию, вызванную длительным контактом легкосплавных колес с пятнами земли во время движения, и достичь цели повышения срока службы автомобильных легкосплавных колес. При предварительной обработке легкосплавных колес обычно выбирается оборудование для распыления. Автор, ознакомившись с прошлыми данными и практическим применением, знает, что предварительная обработка автомобильных алюминиевых колес с помощью оборудования для распыления может гарантировать, что легкосплавные диски образуют комплексную пассивационную пленку, которая может более широко выполняться, чем другое оборудование для предварительной обработки. Образование пассивационной пленки.

2. Полировка линии по нанесению покрытия на автомобильные легкосплавные диски
На данном этапе обычно используемое оборудование для шлифовки ступиц автомобильных легкосплавных колес включает в себя угловые шлифовальные машины, плоскошлифовальные станки и пневматические шлифовальные головки. При шлифовании ступицы колеса автомобиля необходимо выбирать подходящее шлифовальное оборудование в соответствии с фактической ситуацией ступицы. Поскольку ступица легкосплавного колеса представляет собой оборудование с нерегулярной формой и канавками, при полировке плоской поверхности можно выбрать плоскошлифовальный станок для обработки, а для участков с большими канавками можно выбрать угловую шлифовальную машину. Полировальная машина используется для полировки, а при обработке небольших канавок в качестве обрабатывающего оборудования можно выбрать пневматическую шлифовальную головку. Поскольку отходы, образующиеся в процессе шлифования, могут привести к травмам персонала, а шлифовальное оборудование требует большого диапазона, при выполнении процесса шлифования необходимо сначала убедиться, что операторы носят соответствующую защитную одежду.
Кроме того, компании также необходимо создать специальную полировальную площадку. Перед полировкой необходимо провести всестороннюю проверку автомобильного колеса, определить конкретное место полировки и степень полировки, а также разработать соответствующий план работ перед полировкой. После завершения полировки необходимо дважды проверить ступицу алюминиевого колеса автомобиля, чтобы убедиться, что качество полированного оборудования соответствует требованиям, внешний вид улучшен и отсутствуют канавки и выступы, а затем покрасить его.
3. Процесс порошкового распыления линии по нанесению покрытия на ступицы автомобильных легкосплавных колес
После завершения предварительной обработки и шлифовки автомобильные колеса необходимо распылить порошком. Во время обработки порошкового распыления, первого формального процесса процесса распыления легкосплавного колеса, путем распыления легкосплавных колес автомобиля его можно использовать для процесса шлифования. Ступица автомобильного колеса покрыта распыляемым материалом, а также повышается коррозионная стойкость ступицы автомобильного колеса. На данном этапе толщина порошкового распыления обычно составляет 100 микрон при распылении порошка, что может эффективно улучшить красоту колеса и стойкость к ударам камней и коррозии, так чтобы колесо могло эффективно соответствовать текущим требованиям к вождению автомобиля и улучшить срок службы автомобильного колеса. И реализовать базовую гарантию безопасности жизни водителей.
После операции порошкового распыления на ступице легкосплавного колеса порошковое распыление может скрыть дефекты на поверхности ступицы, закладывая прочный фундамент для последующего процесса окрашивания. На данном этапе производители автозапчастей освоили конвейерное производство технологии порошкового распыления. Конкретная производственная линия включает в себя систему тепловой энергии, печь отверждения, цепной конвейер, оборудование для утилизации производственных отходов, цех порошкового распыления и пистолет для порошкового распыления. Благодаря вышеуказанной автоматизированной обработке порошкового распыления можно значительно сократить затраты людских ресурсов во время работы по порошковому распылению и повысить безопасность обработки порошкового распыления.
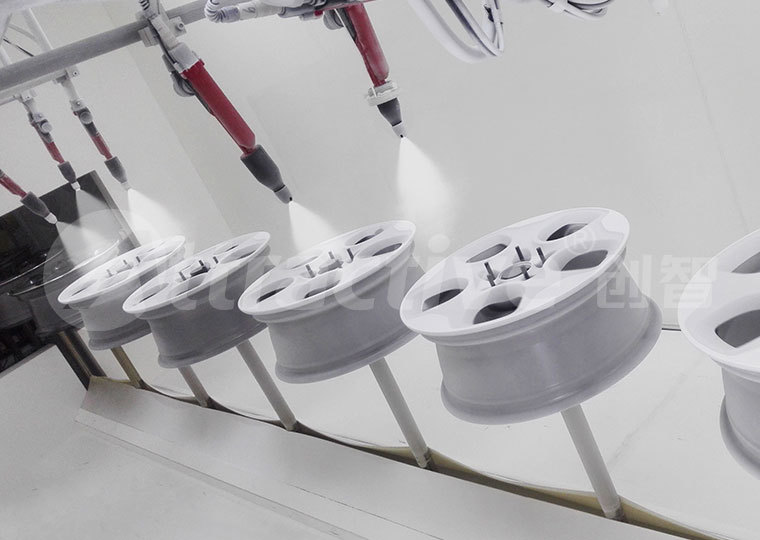
4. Процесс окраски линии по нанесению покрытия на ступицы автомобильных легкосплавных колес
Процесс окраски является последним процессом линии по нанесению покрытия на автомобильные легкосплавные колеса. Окраска автомобильного колеса может эффективно улучшить внешний вид автомобиля, а также может дополнительно повысить коррозионную стойкость и устойчивость к ударам камней автомобильного колеса. При распылении краски обычно используется два типа краски: цветная краска и лак. Из-за суровых условий эксплуатации легкосплавных колес во время процесса окраски на производственной линии обработки колес обычно резервируется три окрасочные камеры, чтобы обеспечить полное окрашивание автомобильных колес.
В то же время, для повышения качества покрытия автомобильных легкосплавных колес после окраски обычно используется акриловая печная краска для обработки автомобильных колес. Обработка цветной краски и лака акриловой печной краской может эффективно устранить цветовые различия колесной краски. Процесс окраски включает в себя два основных метода: ручную окраску и автоматическую окраску. Ручное распыление краски предъявляет более высокие требования к операторам. При выполнении операции ручной окраски оператор должен иметь достаточный опыт окраски, чтобы обеспечить равномерное нанесение краски на поверхность легкосплавного колеса и гладкость внешнего вида после окраски.
Следующая страница
Следующая страница

Контакты Нас
+86 135-8061-6025
Проспект Инбинь № 2, район высоких технологий, Город Чжаоцин, провинция Гуандун, Китай.
Онлайн Сообщение