


Связанные Новости

11
2020
-
11
Введение в процесс грунтования пластиковых деталей мотоциклов на производственной линии
Автор:
Chuangzhi Coating
Способы распыления пластиковых деталей мотоцикла делятся на ручное пневматическое распыление и автоматическое распыление. Ручное пневматическое распыление является одним из наиболее распространенных методов распыления в современных линиях производства покрытий для пластика мотоциклов. Этот метод распыления в основном использует сжатый воздух для распыления краски. После всасывания из соломки она распыляется через сопло, образуя красящий туман, который затем наносится на поверхность детали для образования однородной пленки; автоматическое распыление обычно использует автоматические системы распыления, такие как роботы и возвратно-поступательные машины, но первоначальные инвестиции относительно велики. Этот метод подходит для крупносерийного производства на сборочных линиях с высокой производительностью.
По сравнению с предыдущей линией производства покрытий для пластиковых деталей мотоциклов, новая технология грунтовки и финишного покрытия сделала пробные шаги в плане энергосбережения и защиты окружающей среды: выхлопные газы из камеры распыления рециркулируются, и в камеру распыления необходимо добавлять только 20% свежего воздуха; кроме того, 80% объема воздуха перерабатывается циркулирующим воздухом в камере распыления, а затем подается в камеру распыления для рециркуляции; используются новые материалы, а для финишного покрытия используются низкотемпературные и высокотвердые лакокрасочные материалы, что может значительно сэкономить энергию и снизить загрязнение воздуха.

1. Нанесение грунтовки на линию производства покрытий для пластиковых деталей мотоцикла
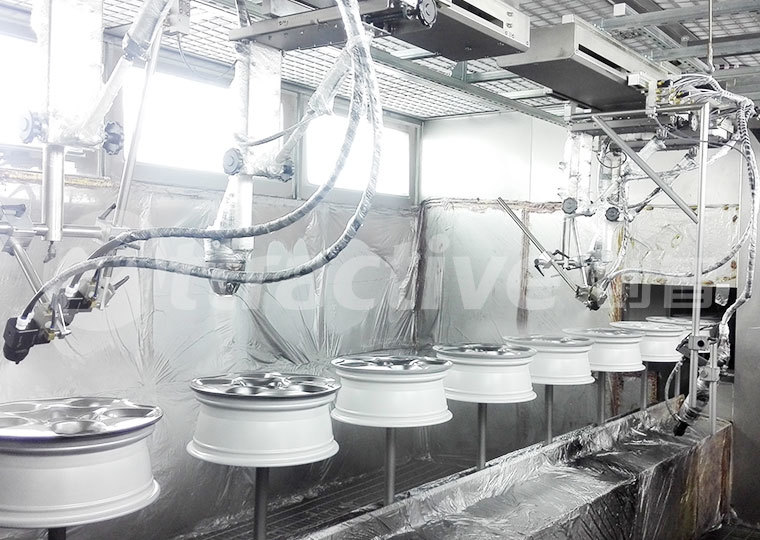
На более совершенных линиях производства покрытий для пластиковых деталей мотоциклов используется роботизированное распыление. Толщина пленки грунтовки, используемой при роботизированном распылении, относительно мала, обычно не более 10 мкм, а способность перекрывать дефекты подложки слаба. Такая грунтовка обычно не требует запекания, и финишное покрытие можно наносить непосредственно после естественного выравнивания примерно через 15 минут.
Скорость ветра в автоматической зоне распыления камеры распыления регулируется на уровне 0,2-0,25 м/с, а температура процесса обычно регулируется в пределах 18-35°C. Температура в камере распыления зимой обычно не опускается ниже 18°C. Скорость ветра в ручной зоне распыления камеры распыления обычно устанавливается на уровне 0,4-0,5 м/с, летом в камере распыления нет системы охлаждения. Можно добавить систему увлажнения, чтобы обеспечить, чтобы температура в камере распыления летом в основном контролировалась ниже 35℃, относительная влажность обычно контролируется на уровне 60%-70%, а воздушный фильтр должен достигать 100 000 (требования к чистоте воздуха в камере распыления> 5 мкм, количество частиц в размере частиц равно нулю, <5 мкм, содержание частиц в размере частиц <1 X 10⁵)
Роботизированное распыление на линии производства покрытий для пластиковых деталей мотоцикла использует централизованную подачу краски, обычный лак и грунтовку используют двухтрубную систему, цветную краску обычно используют 8-10 трубную систему, ручное распыление обычно использует однобаковую систему подачи краски, давление нанесения краски обычно контролируется на уровне 0,2-0,3 МПа, а давление распыляющего воздуха обычно контролируется на уровне 0,5-0,6 МПа. Грунтовка наносится в 2 слоя, второй слой наносится после просушки первого слоя в течение 50 секунд, а толщина пленки контролируется на уровне 35-40 мкм.

2. Выравнивание и сушка грунтовки линии производства покрытий для пластиковых деталей мотоцикла
После нанесения грунтовки мокрая пленка краски содержит большое количество органических растворителей. Если ее сразу же запекать в сушильной камере, растворитель будет испаряться слишком быстро, вызывая такие дефекты, как поры и пузыри на поверхности лакокрасочной пленки. В процессе сушки вместе с испарением растворителя краска может полностью выравниваться и раскрываться. Время сушки и скорость ветра оказывают большое влияние на эффект выравнивания, и легко возникают такие дефекты лакокрасочной пленки, как плохое выравнивание и эффект «апельсиновой корки». Время сушки обычно контролируется в пределах 3-15 мин, скорость ветра обычно составляет 0,2-0,3 м/с.
3. Сушка грунтовки линии производства покрытий для пластиковых деталей мотоцикла
Грунтовки, используемые для пластиковых деталей, в основном являются двухкомпонентными покрытиями. В настоящее время используются два типа грунтовок: быстросохнущие и обычные. Быстросохнущие могут сушиться естественным путем. В настоящее время большинство производственных линий используют быстросохнущие грунтовки. , обычно не требуют запекания, наносят финишное покрытие непосредственно через 10-15 минут после нанесения. Однако обычные типы не могут быстро отверждаться естественным путем после нанесения. Необходимо использовать метод нагрева для сокращения времени сушки покрытия и улучшения характеристик покрытия. Одновременно следует учитывать термостойкость и легкость деформации пластиковых деталей. Температура сушки не должна быть слишком высокой. Она обычно контролируется на уровне около 75℃, а время процесса обычно составляет 20-30 мин.
4. Полировка грунтовки линии производства покрытий для пластиковых деталей мотоцикла
В процессе нанесения грунтовки на поверхности более или менее присутствуют такие дефекты краски, как частицы, провисание и недостаток краски. Поэтому после высыхания или сушки грунтовки, чтобы обеспечить хорошую поверхность лакокрасочного покрытия для следующего процесса, необходимо отполировать поверхность окрашенных деталей. Полировочный материал обычно представляет собой наждачную бумагу 600-1000#; для общих дефектов используется наждачная бумага 1000#; при полировке более крупных дефектов сначала используется наждачная бумага 60 руд для грубой шлифовки, а затем наждачная бумага 1 000# для тонкой шлифовки.

Контакты Нас
+86 135-8061-6025
Проспект Инбинь № 2, район высоких технологий, Город Чжаоцин, провинция Гуандун, Китай.
Онлайн Сообщение