


Связанные Новости

29
2025
-
04
Глубокий анализ технологии линий покрытия кухонной посуды и отраслевых трендов
Автор:
Chuangzhi Coating
В этой статье рассматриваются основные технологии и экологически чистые инновации в линии нанесения покрытий на кухонную посуду включая антипригарные покрытия, порошковое напыление и системы контроля качества. Узнайте о решениях для повышения долговечности, эффективности и соответствия экологическим требованиям для производителей.
Ⅰ . Важность и рыночный спрос на линии нанесения покрытий на кухонную посуду
С ростом внимания потребителей к здоровому приготовлению пищи и долговечности продукции качество покрытия стало ключевым фактором дифференциации на рынке. Мировой рынок покрытий для кухонной посуды достиг 8,7 миллиардов долларов США в 2024 году, растет на 6,2% ежегодно, при этом на антипригарные покрытия приходится 62% доля. Современные линии нанесения покрытий должны соответствовать следующим требованиям:
Безопасность пищевых продуктов : Соответствие стандартам FDA, ЕС 10/2011
Термостойкость : Выдерживать температуру выше 260℃
Износостойкость : Выдержать более 10 000 тестов стальной ватой (ISO 8442-5)
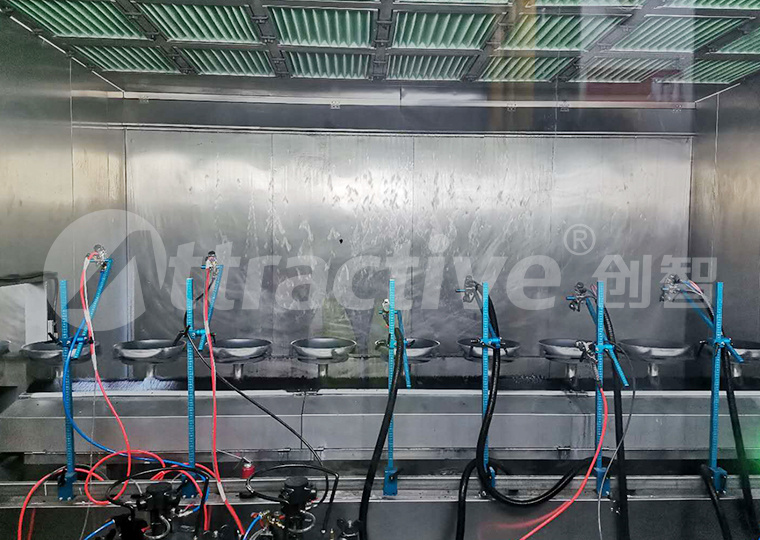
Ⅱ . Основные процессы линий окраски кухонной посуды
Стандартная линия нанесения покрытий включает в себя этапы предварительная обработка → распыление → отверждение → инспекция каждый из которых требует точности:
1. Предварительная обработка (основа для адгезии)
Обезжиривание : Щелочной раствор (pH 9-11, 50-60℃) удаляет масла
Пескоструйная обработка : Абразив Al₂O₃ 120-200 меш для шероховатости Ra 1,5-2,5 мкм
Пассивация : Хроматное/Zr-основанное конверсионное покрытие (0,3-0,8 мкм)
2. Технологии распыления (контрольные точки качества)
Антипригарное покрытие :
Материалы: PTFE, керамика (на основе SiO₂)
Параметры: Электростатическое распыление (60-80 кВ, толщина 20-30 мкм)
Порошковое покрытие :
Эпоксидная смола (термостойкость 200℃), отверждается при 200℃×15мин
Равномерность толщины (±5 мкм)
3. Процесс отверждения (баланс энергопотребления и качества)
Инфракрасное отверждение : Быстрый нагрев (3-5 мин до 200℃)
Циркуляция горячего воздуха : Равномерность ±3℃, экономия энергии 20%
4. Интеллектуальные системы инспекции
Машинное зрение : Обнаружение пузырьков/пор (точность 0,1 мм²)
Испытание на адгезию : Метод крестообразных надрезов (ASTM D3359) достигает класса 4B

Ⅲ . Экологически чистые инновации и оптимизация затрат
1. Решения по обеспечению экологического соответствия
Обработка ЛОС : Ротор цеолита + RTO (эффективность >99%)
Бесхроматная пассивация : Конверсия Zr/Ti (сокращение затрат на 15%)
Водоразбавляемые покрытия : На 80% меньше ЛОС (оптимизированное время высыхания)
2. Эффективные технологии
Роботизированное распыление : 85% использования материала (против 50% ручного)
Системы рекуперации тепла : Сокращение потребления энергии на 30% (использование вторичного тепла)
Быстрая смена цвета : Переключение за 15 минут (против 2 часов традиционно)
Ⅳ . Тенденции отрасли и перспективы на будущее
Инновации в материалах :
Покрытия с добавлением графена (увеличение теплопроводности на 40%)
Самовосстанавливающиеся покрытия (ремонт царапин с помощью микрокапсул)
Интеллектуальное производство :
Системы цифровых двойников (на 50% более быстрый запуск)
Оптимизация параметров с помощью ИИ (снижение уровня дефектов)
Устойчивое развитие :
Биоразлагаемые смолы (на 60% меньший углеродный след)
Низкотемпературное отверждение (120℃×8мин)
SEO:

Контакты Нас
+86 135-8061-6025
Проспект Инбинь № 2, район высоких технологий, Город Чжаоцин, провинция Гуандун, Китай.
Онлайн Сообщение